菜
单
栏


作者:泰科汉泽 发布时间:2026-09-27 09:29:56 点击:0
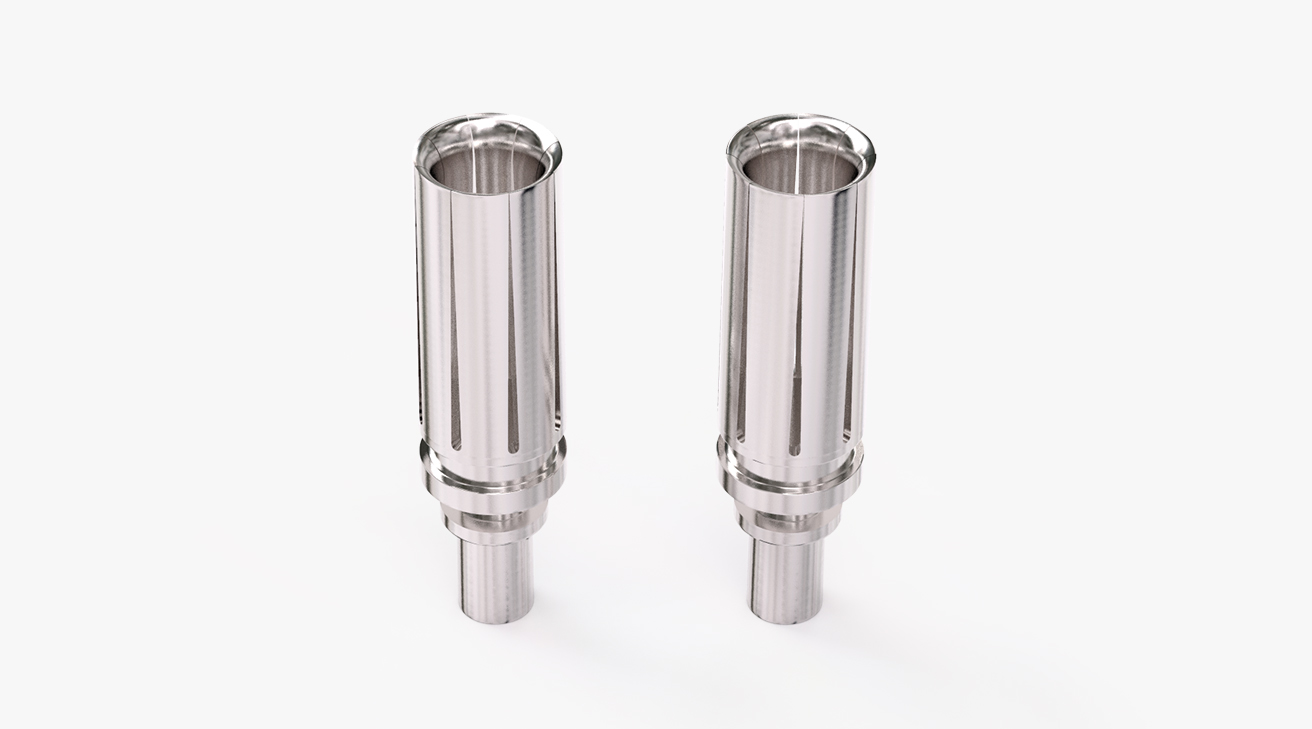
Pogopin焊线式的外部结构核心设计目标是适配多元化产品安装场景、优化焊接效果、提升装配牢固度。为匹配不同设备的结构空间与生产工艺,行业衍生出多种主流结构类型,其中应用最广泛的包括插板式(DIP)、贴板式(SMT)、折弯式、双头式、焊线式、螺纹式等,各类结构针对性解决不同场景的焊接与安装难题,适配自动化量产、手工定制、狭小空间安装等各类生产需求。
其中插板式(DIP)结构是工业设备、大型电子硬件中使用率极高的类型,结构优势十分突出。同时,插板式自带延伸尾针,能够为内部弹簧预留充足的伸缩空间,有效优化弹簧延伸性能。在实际应用中,工程师可根据设备结构需求,灵活调整弹簧力度与针头有效长度,极大拓宽了产品结构设计的灵活性,这也是该结构深受硬件设计工程师青睐的核心原因。
与侧重焊接安装的外部结构不同,Pogopin焊线式内部结构的研发核心聚焦电流传输效率与导电稳定性,通过优化弹簧材质、内部接触结构、导通路径,保障大电流、高频次通断场景下的电气性能,规避传输卡顿、电阻过大、发热异常等问题,是保障元器件电气功能的核心基础。相较于外部焊接工艺,内部结构性能受后期加工影响较小,核心取决于生产工艺与材质品质。
无论是单针独立结构,还是集成塑胶主体的多针组合Pogopin,量产加工均以人工焊接与自动焊接两种方式为主。两种工艺各有适配场景,但都存在统一的工艺管控难点,焊接温度与助焊剂用量的把控,是规避产品后期故障的关键,也是精密连接器加工的核心工艺要点。
带塑胶主体的Pogopin组件有着明确的耐高温工艺标准,塑胶主体耐受温度区间为240℃-280℃,标准耐受温度为260±20℃。焊接过程中若温度超标,超出塑胶材质耐受极限,会直接导致塑胶主体变形、收缩、开裂,造成针位偏移、引脚歪斜、组件密封性下降等问题,不仅影响外观与装配精度,还会直接破坏整体结构稳定性,导致元器件报废。
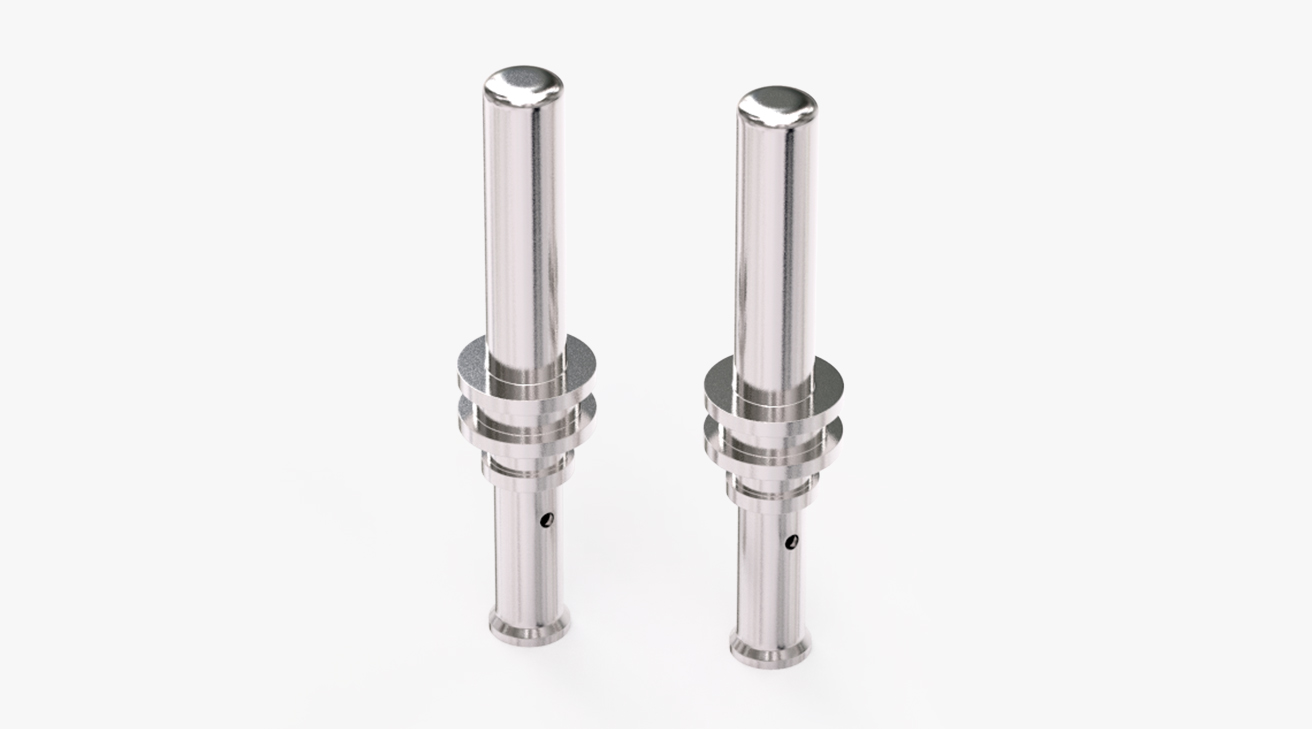
除温度管控外,助焊剂(松香)用量的精准把控极易被忽视,也是引发隐性电气故障的主要诱因。焊接过程中,锡线、锡膏受热熔融时,若助焊剂添加过量,多余助焊剂会在高温液态状态下,顺着针管缝隙渗透至针管管口与针头接触区域。待焊点冷却固化后,针头与管口表面会形成一层极薄的透明固化层,该固化层肉眼难以识别,具备极强的隐蔽性,前期质检很难排查发现。
这一隐性缺陷会在设备后期使用中持续暴露,引发致命电气故障。设备运行过程中,针头反复伸缩接触、震动摩擦,表层透明固化层会出现局部磨损、脱落,导致针头接触区域时而导通、时而隔离,最终出现卡PIN、完全断联、信号间歇性中断等问题。对于精密电子产品而言,信号不稳定、电气通断异常属于核心致命缺陷,会直接导致设备功能失效、运行故障,大幅提升产品返修率与售后成本。
Pogopin焊线式的结构设计决定了其适配场景,而焊接工艺的精细化管控直接决定产品可靠性。在生产加工中,精准匹配结构选型、严控焊接温度区间、规范助焊剂用量,能够从源头规避结构变形、隐性导通故障等问题,充分发挥Pogopin弹簧针的连接优势,保障各类电子产品的长期稳定运行。
了解更多关于弹簧针和连接器的选择。

+86 181-2703-4750(阳小姐)

htweibo@pomagtor.net (魏先生)

广东省深圳市宝安区石岩街道水田社区祝龙田路51号泰科汉泽工业园

 咨询热线
 htweibo@pomagtor.net
 深圳总部:深圳市宝安区石岩街道水田社区祝龙田路51号泰科汉泽工业园
湖南分公司:湖南省衡阳市衡阳县西渡镇船山西路与洪山路交汇处东北角双创中心内厂房24号楼


 当前位置:
